ピッキング方式の比較|シングル・トータル・マルチの選び方【2026年版】
EC物流
に更新
に公開
ピッキングは、EC倉庫の作業時間の中で最も大きな割合を占めやすく、誤出荷の発生源にもなりやすい工程です。商品点数が増え、1件あたりの数量は少ないのに注文件数だけが伸びる。出荷が跳ねた日に、普段は棚を触らない人まで集品に入り、取り違えが起きる。多品種小ロットで出荷波動の大きいEC事業者ほど、この構図から抜け出せずにいます。
本記事は、ピッキングを「自社で運用して精度と生産性を上げる」ための実務を、静岡県浜松市で1946年から倉庫業を営む物流のプロの視点で整理したものです。ピッキング方式の選び方、ピッキングリストの設計、ロケーション管理、ハンディターミナルの導入手順、そして自社改善の限界をどこで見極めるかまでを扱います。外注の費用や委託先の選び方は別記事に譲り、本記事は「自社の現場をどう組むか」に集中します。7つのポイントは末尾のまとめに一覧で示します。
ピッキングとは?EC倉庫で精度と生産性が落ちる仕組み
ピッキングとは、受注データや出荷指示に基づいて、倉庫の保管場所から必要な商品を必要な数だけ取り出す作業のことです。倉庫の業務は「入荷 → 検品 → 棚入れ → 保管 → ピッキング → 出荷検品 → 梱包 → 出荷」と流れ、ピッキングは出荷側の入口に位置します。ここで取り違えれば後工程の検品と梱包がどれだけ丁寧でも誤出荷になり、ここで時間がかかれば締め時間に間に合いません。
ピッキングの位置づけと「行」という単位
ピッキングの量を測るときは、注文件数(オーダー数)だけでなく「行(ライン)」と「点(ピース)」で数えます。1件の注文に3種類の商品が入っていれば3行、そのうち1種類が2個なら合計4点です。作業時間は件数よりも行数に比例しやすく、歩行距離は行数と保管場所の広がりで決まります。行数を数えていない倉庫では、注文件数が同じでも日によって作業時間がぶれ、その理由が説明できません。ピッキングとは何かを社内で定義するときは、この「件・行・点」の3つの単位を最初にそろえておくことが指標づくりの前提になります。
多品種小ロット・出荷波動でピッキングが難しくなる理由
EC倉庫でピッキングが難しくなる理由は3つあります。1つ目はSKU(品番)の多さです。色違い・サイズ違い・入数違いが増えるほど、見た目がほぼ同じ商品が棚に並び、照合なしでは取り違えが起きます。2つ目は「1件あたりの点数が少なく、件数が多い」という出荷特性です。1件1点の注文が大量にあると、作業時間の大半が商品を探して歩く時間になり、歩行を減らす設計をしない限り、人を増やしても生産性は上がりません。3つ目は出荷波動です。セールやSNSでの露出で件数が平常時の何倍にも跳ね、応援に入った作業者は棚の場所を知りません。波動の日は、普段は表に出ないロケーション管理の弱さが誤出荷として表面化します。
ピッキングの精度と生産性を測る4つの指標
改善を始める前に、現在地を数字で持ちます。ピッキングの実務でよく使う指標は次の4つです。
| 指標 | 計算のしかた | 何が分かるか |
|---|---|---|
| ピッキング精度 | 正しく取れた行数 ÷ 総行数 | 取り違え・数量違いの発生度合い |
| 誤出荷率 | 誤出荷件数 ÷ 出荷件数 | 顧客に届いてしまったミスの割合 |
| 行数生産性 | 処理した行数 ÷ 投入した人時 | 1人1時間あたりの処理能力 |
| 出荷リードタイム | 受注締めから出荷完了までの時間 | 締め時間に対する余裕 |
数字は業界平均ではなく自社の実測で持ちます。商材・SKU数・1件あたりの点数が違えば妥当な水準は異なるためです。まず1か月分を集計し、「どの指標が一番苦しいか」を決めてから、どこに手を入れるかを選びます。誤出荷の原因の分類と再発防止の型は、誤出荷の原因と防止チェックリストの解説で整理しています。
ピッキング方式の種類と選び方|シングル・トータル・マルチ・ゾーン
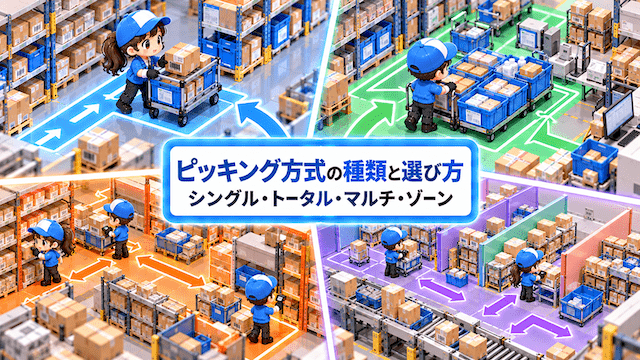
ピッキング方式とは、出荷指示をどの単位でまとめ、どの順序で商品を集めるかを決める作業設計のことです。同じ注文でも、方式の選び方で歩行距離と取り違えの起きやすさは大きく変わります。「慣れているから」ではなく、出荷特性から方式を選び直すのが改善の第一歩です。
代表的な4つのピッキング方式の特徴
ピッキング方式は、大きく次の4つに分けられます。
- シングルピッキング(摘み取り式):1件の注文ごとに棚を回り、その注文の商品だけを集める方式。注文単位で完結するため追跡しやすく、多点注文やギフト対応に向きます。
- トータルピッキング(種まき式):複数の注文をまとめて商品ごとに集め、後から注文単位に仕分ける方式。歩行を大きく減らせますが、仕分け工程でのミスを止める仕組みが必須です。
- マルチオーダーピッキング:複数の注文を1台のカートに載せ、棚を1周する間に注文ごとの区画へ振り分けながら集める方式。追跡しやすさと歩行削減を両立しやすい中間型です。
- ゾーンピッキング:倉庫をエリアに分け、作業者は担当エリアの商品だけを集めて次のエリアへ渡す方式。SKUが多く保管面積が広い倉庫で、1人の歩行範囲を限定できます。
| 方式 | 集品の単位 | 向く出荷特性 | 強み | 弱み |
|---|---|---|---|---|
| シングル | 注文1件ごと | 1件の点数が多い | 追跡しやすい | 件数増で歩行が伸びる |
| トータル | 商品ごとに一括 | 同一商品が多数注文に含まれる | 歩行が最も少ない | 仕分けミスの対策が必要 |
| マルチ | 複数注文を同時 | 1件1〜2点が大量 | 歩行削減と追跡の両立 | カート区画の設計が要る |
| ゾーン | エリア担当制 | SKU多・面積広 | 1人の歩行範囲が狭い | エリア間の受け渡しが要る |
出荷件数と1件あたりの点数で決める判断の軸
ピッキング方式を選ぶときの判断軸は、次の5つです。
- 1日の出荷件数:件数が少ないうちはシングルで十分。歩行が支配的になったら、マルチかトータルを検討します。
- 1件あたりの行数・点数:1件1点が中心ならマルチやトータル、多点注文が多いならシングルが向きます。
- 同一SKUの重複率:同じ商品が多くの注文に含まれる日はトータルが強く、ばらばらなら効果は薄れます。
- SKU数と保管面積:SKUが多く棚が広いほど、ゾーン分担で歩行範囲を限定する価値が上がります。
- 出荷締め時間:締めまでの時間が短いほど、仕分け工程を挟むトータルは不利になり、注文単位で完結するシングルやマルチが安全です。
物流のプロとして現場で見てきた実感では、「方式を1つに決め切ろうとする」ことが失敗の典型です。定番品はトータル、ギフトや多点注文はシングル、というように商品群や注文タイプで方式を分けるほうが、全体の生産性は安定します。
平常時と繁忙日で方式を切り替える運用
出荷波動の大きい店舗では、平常時と繁忙日で方式を切り替える運用をあらかじめ手順化しておきます。切り替えの基準は「1日の件数が平常時の何倍を超えたら」のように、自社の実測値を基準に数字で決めます。当日の朝に受注データを見て判断できる形にしておかないと、現場は慣れた方式のまま走り、締め時間に追われて誤出荷が増えます。
切り替え運用で必要なのは、方式ごとの手順書を2本持つこと、種まき式の仕分け工程にバーコード照合か色分けした仕分け棚を用意すること、そして応援者には「仕分ける」「梱包する」など棚の知識が要らない工程を割り当てることです。棚を知らない人に集品させると、その日の誤出荷率が跳ね上がります。
ピッキングリストの設計で歩行距離と取り違えを減らす
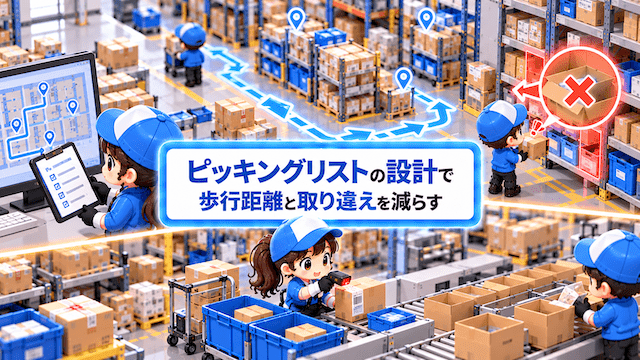
ピッキングリストとは、作業者が「何を・どこから・いくつ取るか」を示した集品指示書のことです。紙でもハンディターミナルの画面でも役割は同じで、並び順と表示項目を整えるだけで歩行距離と取り違えが減る現場は少なくありません。
ピッキングリストに必ず載せる項目
ピッキングリストには、最低限次の項目を載せます。
- ロケーション番号(棚の番地。通路・棚・段・間口まで)
- 商品コードとJANコード(照合の基準になる番号)
- 商品名と規格(色・サイズ・入数など、似た商品を見分ける情報)
- 数量(行ごとの点数。数量が多い行は目立たせる)
- 注文番号またはバッチ番号(どの注文・どのまとまりの指示か)
- 確認欄(取った・数えた・検品した、のチェック)
似た商品が多い店舗では、色やサイズなどの識別情報を商品名より大きく・太く表示します。作業者は見慣れた文字列を「見た気になって」いるだけのことが多く、規格の違いは目に入りません。識別情報の強調は、費用がかからないわりに取り違えを減らす効果が大きい対策です。
ロケーション順の並び替えとバッチ編成
ピッキングリストは、注文が入った順ではなく、倉庫内を一筆書きで回れるロケーション順に並べ替えます。通路の入口から奥へ進んで折り返す順に番地を振っておけば、リストの並び順がそのまま最短経路になります。注文順のリストで棚を行ったり来たりしている現場では、この並べ替えだけで歩行距離が減ることが少なくありません。
複数の注文をまとめる「バッチ」の組み方も生産性を左右します。締め時間ごと、配送便ごと、商品カテゴリごとにバッチを切ると、集めた後の仕分けと梱包が流れやすくなります。重い商品・大きい商品は最後に取る順序にしておくと、先に取った軽い商品が潰れません。
紙のリストからデジタル指示へ移行する順序
ピッキングリストは、紙 → 表計算ソフトでロケーション順に並べ替えた紙 → WMS(倉庫管理システム)から出力したリスト → ハンディターミナルの画面指示、の順に段階を踏んで進化させるのが現実的です。いきなり端末を入れても、ロケーション番号が整っていなければ画面の指示どおりに棚へ行けません。紙の段階でも、文字サイズ・色分け・チェック欄の3つを整えるだけで効果があります。その土台になるWMSの機能と選び方は、WMS(倉庫管理システム)の機能と選び方の解説で整理しています。
ロケーション管理の実務|番地の付け方・ABC配置・補充ルール
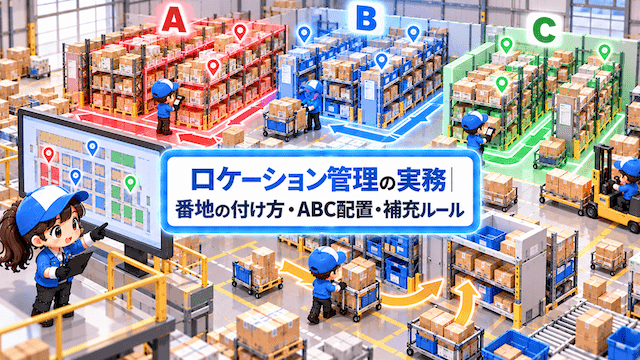
ロケーション管理とは、倉庫内の保管場所に番地を付け、どの商品がどこに何個あるかをデータで把握・更新する仕組みのことです。ピッキングの生産性と精度は、方式や端末よりも先に、このロケーション管理の出来で決まります。番地が無い倉庫は「あの棚の右のほう」という記憶で回っており、担当者が休んだ日に生産性が落ちます。
ロケーション番号の付け方と表示のルール
ロケーション番号は「エリア-通路-棚(列)-段-間口」の階層で組み、進行方向に沿って番号が増えるように振ります。通路の左右で偶数・奇数を分けると、番地を見ただけで棚のどちら側かが分かります。番地札は棚の見やすい高さに付け、バーコードを印字しておくと、後からハンディターミナルを入れるときに札を作り直さずに済みます。
大切なのは、番地の体系を途中で変えないことです。棚の入れ替えで体系が崩れると、作業者の頭の中の地図とデータが食い違います。棚を増やすときは、既存の体系に枝番を足す形で拡張します。
固定ロケーションとフリーロケーションをEC倉庫でどう組み合わせるか
固定ロケーションは商品ごとに置き場所を決める方式、フリーロケーションは空いている場所に格納して場所をデータで管理する方式です。EC倉庫では、どちらか一方ではなく組み合わせるのが実務的です。作業者が手で取る「ピッキング面(棚の手前・低い段)」は固定にして場所を覚えやすくし、補充元となる「リザーブ(上段やパレット)」はフリーにして保管効率を稼ぎます。
この組み合わせでは、補充の指示がデータから出る状態にしておく必要があります。補充が遅れるとピッキング面に商品が無く、作業者が上段を探しに行って生産性が落ち、探した先で似た商品を取る事故が起きます。
ABC分析で売れ筋を取りやすい場所に置く
ロケーション管理で最も効果が出やすいのが、出荷頻度に基づく配置の見直しです。SKUごとの出荷行数を集計し、上位から順にA・B・Cに分けます。A品は入口や梱包場に近く、腰から目の高さの取りやすい段に置き、C品は奥や上下段に寄せます。行数の集中する少数のSKUを最短距離に集めることで、全体の歩行距離を減らせます。
配置で守るべき原則は、似た商品を隣り合わせにしないことです。色違い・サイズ違いを並べて置くと、出荷頻度の観点では効率的でも、取り違えの観点では最悪の配置になります。間に別カテゴリの商品を挟む、段を変える、といった「わざと離す」配置にします。売れ筋は季節や新商品で入れ替わるため、ABC分析は決まった周期で見直します。
補充ルールとロケーション精度の維持
ロケーション管理は、作って終わりではなく、データと実物の一致を保ち続ける運用が本体です。ピッキング面ごとに補充点(残りがいくつになったら補充するか)を決め、補充のたびに移動元と移動先のロケーションをデータに反映します。ここを口頭や記憶で済ませると、データ上は在庫があるのに棚に無い「空振り」が起き、ピッキングが止まります。
精度の維持には、決めた範囲の棚を毎日少しずつ数えるサイクルカウント(循環棚卸)が有効です。年1回の全数棚卸だけでは、差異が見つかっても原因が追えません。差異が出た棚は、直近の入庫・補充・ピッキングの記録をたどって原因を特定し、手順のどこで崩れたかを潰していきます。
ハンディターミナルとWMSでピッキング精度を上げる導入手順
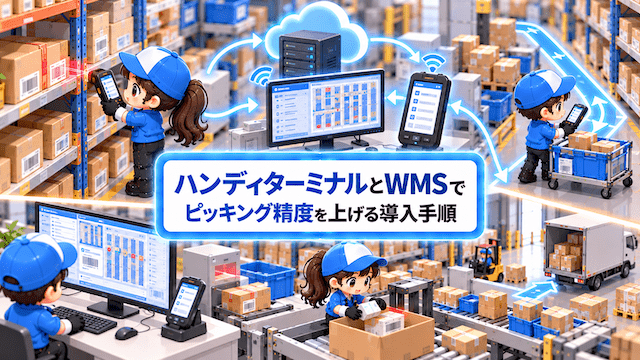
ハンディターミナルとは、バーコードや二次元コードを読み取り、指示された商品と実際に取った商品の一致をその場で照合・記録する携帯端末のことです。目視とチェックシートの運用では、間違いは出荷検品か顧客のもとで見つかります。ハンディターミナルを入れると、間違いを「取ったその瞬間」に止められる点が決定的に違います。
バーコード照合がミスを作業の瞬間に止める仕組み
ハンディターミナルを使ったピッキングの流れは、①画面に表示されたロケーションへ行き、番地札のバーコードを読む、②商品のJANコードを読む、③数量を入力する、④指示と一致しなければ端末が警告して次へ進めない、という順です。棚と商品の両方を照合するため、「似た商品を取った」「数量を数え間違えた」という誤出荷の二大原因を作業の瞬間に検出できます。
もう1つの効果は、誰が・いつ・どのロケーションで・何を取ったかの記録が残ることです。記録があれば、ミスの原因を作業者の記憶に頼らず追え、「注意する」ではなく「手順を直す」改善ができます。
ハンディターミナル導入の5ステップ
ハンディターミナルは端末を買えば動くものではなく、次の順序で土台を整えてから入れます。
- 商品マスタとJANコードの整備:全SKUにバーコードがあるかを確認し、無い商品には自社コードのラベルを発行して貼ります。ここが未整備だと照合できない商品が残り、例外運用が増えます。
- ロケーション札の整備:前章の番地体系でバーコード付きの札を全棚に付けます。
- WMSまたは在庫管理システムとの連携方式の決定:出荷指示を端末へどう渡し、実績をどう戻すかを決めます。受注管理システムとの連携タイミングもここで設計します。
- 一部エリア・一部商品での試験運用:A品だけ、1通路だけ、のように範囲を絞って運用し、照合できない商品や手順の抜けを洗い出します。
- 全面展開と手順書・教育:例外時の操作(欠品時・数量不足時・端末故障時)まで手順書に落とし、応援者でも扱える状態にします。
端末の台数・システムの構成・連携の作り込みで費用は大きく変わるため、導入費用は個別の見積もりで確認する必要があります。試験運用の段階では台数を抑えて効果を確かめる進め方が現実的です。
端末を入れる前にできる精度改善
ハンディターミナルの導入まで手が回らない段階でも、精度を上げる手はあります。似た商品の配置を離す、数量の多い行は先に数えて置き場を分ける、出荷検品で商品コードと数量を別の人が照合する、原因ごとにミスを記録する、の4つです。特に出荷検品は、ピッキングの間違いを顧客に届く前に止める最後の関所です。検品の種類とやり方は、検品の種類とやり方・誤出荷を防ぐ品質管理のコツで解説しています。
KPIを週次で回す改善サイクル
導入後は、冒頭の4指標を週次で集計し、ミスは「取り違え・数量違い・欠品・データ不一致」のように原因別に分けて数えます。原因別に分けると、方式・ロケーション・リスト表示のどこに問題があるかが切り分けられ、改善を1つずつ確実に効かせられます。数字を貼り出して作業者と共有すると、精度の維持が担当者個人の努力に依存しなくなります。
ピッキングの自社改善に限界を感じたら|外注・委託の判断基準とFAQ
ピッキングの委託判断とは、自社で改善を続けた場合の到達点と、外部の物流事業者に任せた場合の効果を、同じ指標で比べることです。ここまでの方式・リスト・ロケーション・端末の改善を一通り回しても、出荷波動に人手が追いつかない、設備投資の判断が先送りになる、といった状態が続くなら、外注・委託を選択肢に入れる段階です。
自社運用を続けるか委託を検討するかの比較
| 観点 | 自社運用を続ける | 委託を検討する |
|---|---|---|
| 出荷波動 | 平常時と繁忙期の差が小さい | 差が大きく人員計画が組めない |
| 精度 | 4指標が改善を続けている | 手を打っても指標が横ばい |
| 設備 | 棚・端末・WMSに投資できる | 投資判断が先送りになっている |
| 人材 | 作業と改善を担う人がいる | 担当者が庫内作業で手一杯 |
| 商品特性 | 状態判断が売上を左右する | 定型的な出荷が大半 |
| 費用構造 | 固定費で持つのが合理的 | 変動費に置き換えたい |
委託を選ぶ場合も、ここまで整えた「件・行・点」の実測値と、方式・ロケーション管理・ハンディターミナルの観点はそのまま委託先の見極めに使えます。費用の内訳と委託先の比較ポイントは、ピッキング外注の費用と委託先の選び方で整理しています。保管・入出荷・在庫管理まで仕組みごと任せる形については、3PL(サードパーティ・ロジスティクス)の仕組みと選び方をご覧ください。
委託を検討する5つの兆候
- 繁忙日に応援者へ集品を任せ、その日だけ誤出荷が増える状態が繰り返されている
- ロケーション管理を整えても、補充とデータ更新が追いつかず空振りが減らない
- ハンディターミナルの導入が、投資と運用設計の負担で止まっている
- 担当者が庫内作業に入り、販売や商品企画の時間が取れなくなっている
- 出荷締め時間を守るために、残業で吸収する月が増えている
ピッキングに関するよくある質問(FAQ)
Q1. ピッキングと検品はどう違いますか?
A. ピッキングは保管場所から商品を取り出す作業、検品は取り出した商品が指示と一致しているかを確認する作業です。目視運用では別の人が出荷検品を行うことで、取り違えを顧客に届く前に止められます。
Q2. ピッキング方式はどれを選べば正解ですか?
A. 単一の正解はありません。1件あたりの点数が多い注文はシングル、1件1点が大量ならマルチかトータル、SKUが多く面積が広い倉庫はゾーンが向きます。多品種小ロットのEC倉庫では、商品群や注文タイプで方式を分け、繁忙日に切り替える運用が現実的です。
Q3. 小規模でもハンディターミナルは必要ですか?
A. 出荷件数が少なく、似た商品も少ないうちは、ロケーション順のピッキングリストと出荷検品で精度を保てます。SKUが増えて色違い・サイズ違いの取り違えが出始めたら、端末による照合の効果が大きくなります。まずは商品マスタとロケーション札の整備から始めるのが順序です。
Q4. ロケーション管理を始めるとき、最初にやることは何ですか?
A. 番地の体系を決めて全棚に札を付けること、SKUごとの出荷行数を集計して置き場所を決めることの2つです。この2つが無いまま端末を入れても効果が出ません。
まとめ:ピッキングで失敗しない7つのポイント
ピッキングの精度と生産性は、作業者の注意力ではなく仕組みで決まります。
- 件・行・点の単位で測り、4つの指標で現在地を持つ
- 出荷件数と1件あたりの点数からピッキング方式を選び、商品群で使い分ける
- 平常時と繁忙日の切り替え基準を数字で決め、手順書を2本持つ
- ピッキングリストをロケーション順に並べ、識別情報を強調する
- ロケーション管理で番地・ABC配置・補充ルールを決め、精度を守る
- ハンディターミナルとWMSで照合し、記録に基づいて手順を直す
- 改善が横ばいになった兆候を見極め、外注・委託を同じ指標で比べる
神谷商店は静岡県浜松市で1946年に創業した倉庫業者です。浜松市の2拠点(常光物流センター・大島倉庫)は倉庫業法に基づく営業倉庫です(1998年8月に中部運輸局より許可を取得)。現場では自社WMSによるロケーション管理とハンディターミナルの照合を組み合わせ、物流品質100PPM以下を品質基準として掲げて運用しています。EC物流の保管・ピッキング・梱包・発送から返品対応・流通加工まで小ロットで対応し、重量物・大型の荷姿もご相談いただけます。
ピッキングの精度や出荷波動でお悩みの方は、直近の出荷件数・1件あたりの点数・SKU数をお聞かせください。現場を知る担当者が、自社改善で進める部分と委託で解決する部分の切り分けからご提案します。ピッキング・EC物流のお見積もり・ご相談はこちらからお気軽にお問い合わせください。